Leblebi üretim hattı: makineler ve proses sırası
Nohut hazırlama, ısıtma, sulama, kavurma, eleme ve paketleme adımlarını hat bütünlüğü içinde değerlendirin.
Giriş hammaddesini sınıflandırın
Nohutun tane boyu, nemi ve parti tutarlılığı sonraki işlemlerin ayarını etkiler. Tedarik edilen hammaddenin özelliklerini kaydetmeden tek bir makine reçetesini bütün partilere uygulamayı beklemeyin. Ön eleme ve ayırma ihtiyacını girişte belirleyin.
Hazırlama işlemlerini akışa yerleştirin
Ürün hedefine göre ısıtma, sulama ve bandırma gibi adımların hangilerinin gerektiği netleşir. Bu istasyonlar birbirinden bağımsız satın alma kalemleri gibi görünse de hat hızı ve transfer biçimi birlikte tasarlanmalıdır. Sonsuz Makina kataloğunda ilgili ekipmanlar ayrı ürün sayfalarında yer alır.
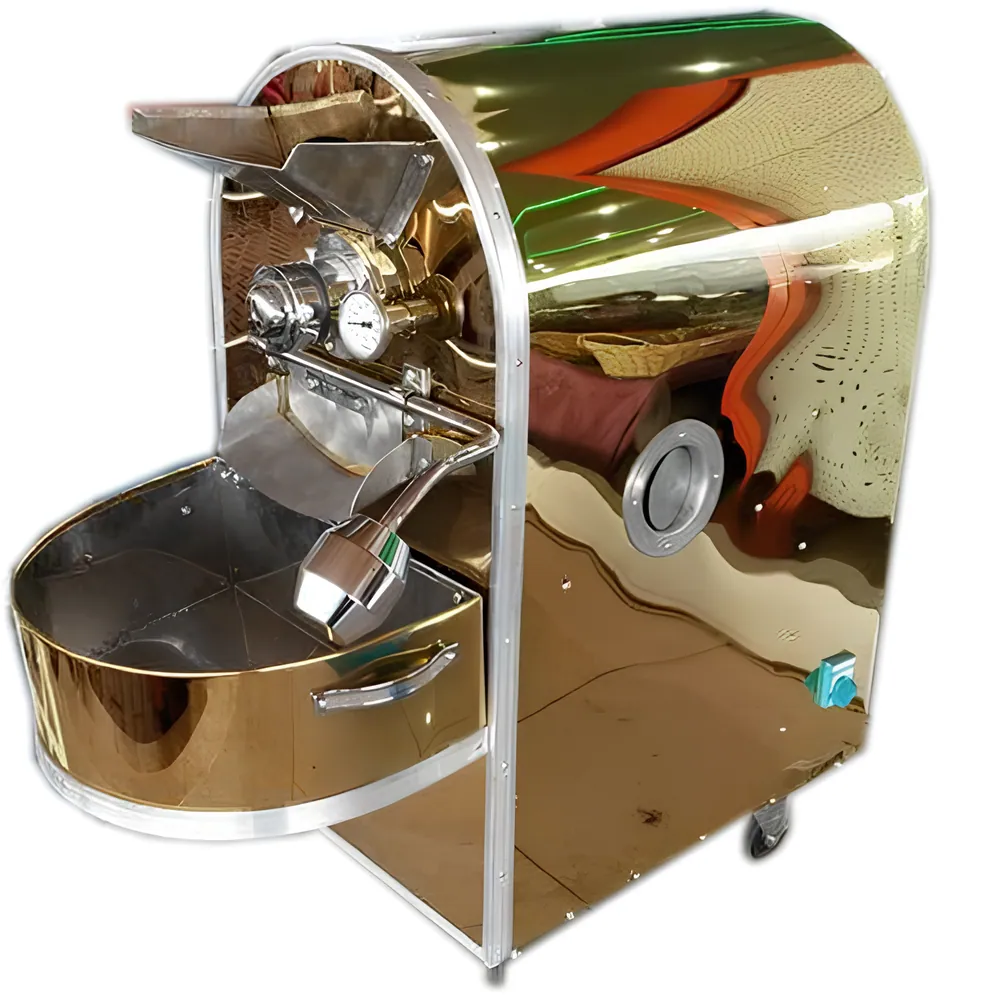
Kavurma ve dinlendirme koşullarını tarif edin
Hedef renk ve doku, süreçte kontrol edilecek temel çıktılardır. İşlem koşulları nohut partisine ve ürün hedefine göre doğrulanmalıdır. Deneme üretiminde giriş ve çıkış numunesi, işlem süresi ve operatör notunu aynı kayıt altında tutun.
Eleme ile paketleme darboğazını ölçün
Kavurma çıkışı yüksek olsa da eleme, ayıklama veya dolum daha yavaşsa net vardiya çıktısı düşer. Hattın her istasyonunda uygun ürün miktarını ayrı ölçün. Fire ve yeniden işleme akışını da yerleşim planına dahil edin.
Teklif dosyasında proses şeması isteyin
Hangi ekipmanın dahil olduğu, istasyonlar arası transferin nasıl yapılacağı, gerekli alan ve enerji bilgisi yazılı olmalıdır. Makine isimlerinden tam bir hat varsaymayın; kapsamı çizim ve kabul planıyla teyit edin.
Leblebi hattında sorulacak sorular
| Konu | Kaydedilecek bilgi |
|---|---|
| Hammadde | Nohut partisi ve giriş eleme standardı nedir? |
| Hazırlama | Isıtma, sulama ve bandırma adımlarından hangileri gereklidir? |
| Kavurma | Hedef renk ve doku nasıl ölçülecektir? |
| Çıkış | Eleme ve paketleme hızı kavurma çıkışını karşılar mı? |
| Teklif | Transfer, enerji, eğitim ve kabul testi dahil midir? |
Makine listesi tek başına hat değildir
Nohut ısıtma, sulama, bandırma ve kavurma makineleri katalogda ayrı ayrı bulunabilir. Bunların birbirine hangi hızda, hangi ara bekleme koşuluyla ve hangi transfer ekipmanıyla bağlandığı ayrıca tasarlanmalıdır. Teklifte yalnızca isimlerin listelenmesi yerine bir akış çizimi, vardiya hedefi ve her istasyonun sorumluluğu istenmelidir.
Bu rehber, firmanın yayımladığı ürün ailesi ve üretim planlama ilkeleri üzerinden hazırlanmıştır. Ölçülmemiş kapasite, enerji tüketimi veya müşteri sonucu iddia edilmez. Nihai seçimde güncel teknik föy, kendi hammaddenizle deneme ve yazılı teklif esas alınmalıdır.